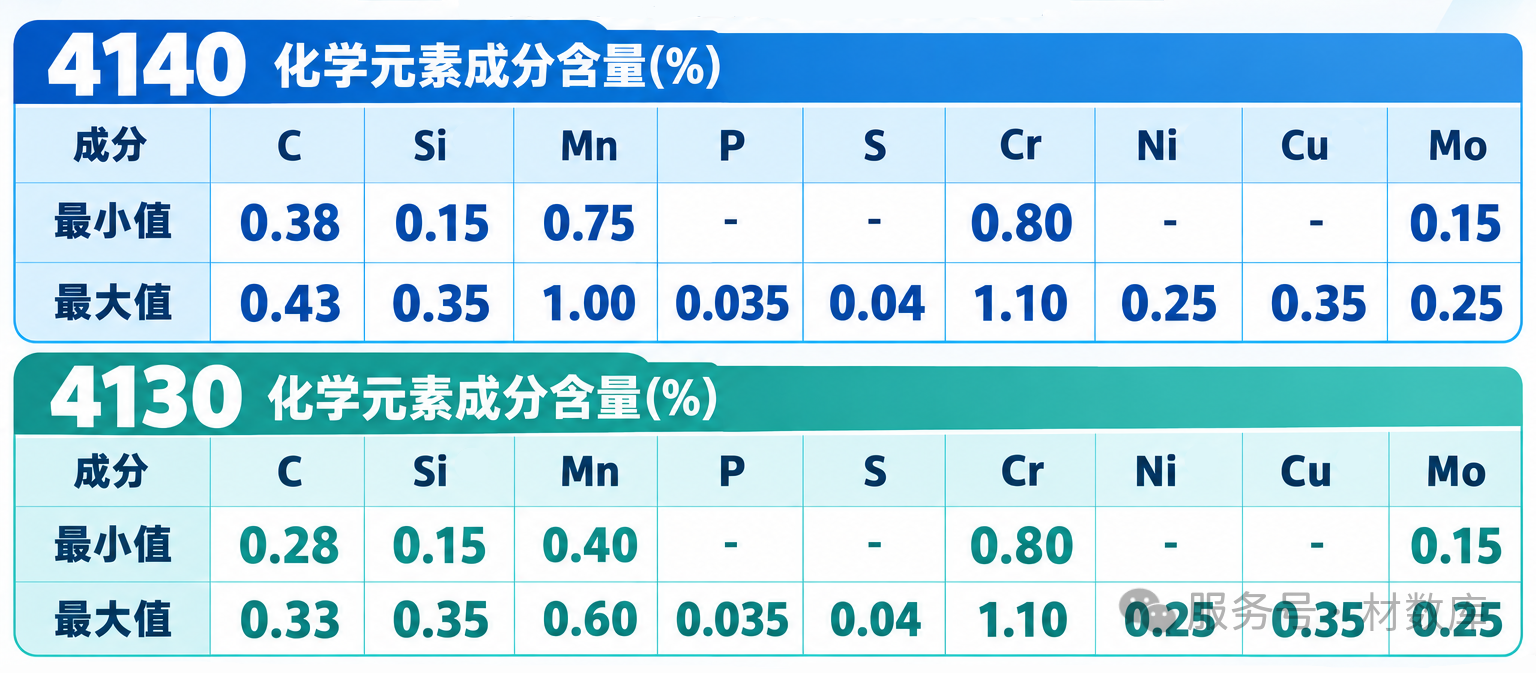
碳含量(C):4140 的含碳量较 4130 提升了约 0.10%。这一增量显著增强了奥氏体化淬火后的马氏体硬化能力与疲劳极限,但牺牲了部分的断裂韧性与焊接裕度。
锰含量(Mn):4140 的锰含量上限达到 1.00%(4130 上限仅 0.60%)。在热处理冶金中,锰能有效推迟过冷奥氏体的珠光体转变,大幅提升淬透性,确保大截面零件由表及里形成均匀的回火索氏体/马氏体组织,有效规避了 4130 在厚壁工件中常见的“芯部淬不透、硬度偏软”问题。
强度与疲劳寿命:在相近热处理条件下,4140的抗拉强度比4130高出约15–30%。更高的含碳量使其马氏体转变更充分,直接转化为更高的硬度和承载能力。对于轴类、齿轮及高循环载荷下的旋转部件,这种强度优势直接体现为更长的疲劳寿命。
硬度与耐磨性:4140 调质后硬度极宽裕,表面感应淬火或渗氮后能获得优异的耐磨壳层,适合轴承颈与摩擦滑动副;4130 硬度潜力相对有限,一般不作为重载磨损的首选。 韧性与冲击韧性:4130 含碳量低,淬火组织软硬度适中,断裂韧度较高。在抗多轴冲击载荷的管架结构中,4130 能够发生微观塑性变形而不至于发生脆性开裂。工程师在面对交变振动或低温冲击工况时,“选 4130 往往比盲目选用高强度的 4140 更不易脆断”。
① 切削加工:4130更容易加工
① 可切削性评级以AISI 1212易切削钢为100%基准;具体数值会因材料状态、硬度及测试方法不同而有所差异。 | ||
加工策略评估:
4130(正火态,180–200 HB):切削加工性评级约为70%,切屑易控制;
4140(退火态,180–220 HB):可切削性评级约为60~65%,调质预硬后(>30 HRC)加工难度显著上升。
② 热处理:4140强度上限更高,但变形控制更难
4140 :淬透性好、硬化层深,但伴随的淬火内应力及相变组织应力大,薄壁异形件淬火极易变形开裂,热处理后通常需预留磨削或精加工余量;
4130 :相变应力相对温和,热处理工艺窗口宽,尺寸精度容易控制,热处理综合变形控制成本较低。
③ 焊接工艺
4140(焊接难度较高):碳及锰含量高,热影响区淬硬冷脆倾向十分明显,归为难焊钢种。必须遵循严格的预热、层间温度保持及焊后消除应力热处理(PWHT)。
4130(焊接适应性良好):因含碳量受控在 0.30% 左右,热影响区(HAZ)组织相对柔韧。薄壁管构件(如航空管件、赛车防滚架)在采用 TIG/MIG 焊接时,较少需要复杂的前期预热。但中厚壁(>13mm)依然建议进行 150℃ 以上预热以杜绝延迟裂纹。
推荐预热温度和层间温度 (℃)
构件截面厚度
mm4140 4130 ≤13 175~230 150~205 13~25 230~290 205~260 25~50 290~345 230~290
四、4140与4130怎么选?
焊接结构、管材 | 含碳量较低,焊接性相对较好 | |
赛车/自行车车架 | 强度和韧性较平衡,焊接性较好 | |
总结:
4130 和 4140 的价格差距较小,其选型本质上是“制造工艺友好性”与“零件承载极限”之间的工程权衡。重载、大截面、求耐磨且少焊件——首选 4140;结构轻量化、涉及密集焊接与管架组装、追求韧性吸能——果断选用 4130。
来源:材数库